خط شکاف کف (دوتایی پایان دو برابر
این محصول می تواند کف را به صورت عمودی و افقی بکشد. سری دستگاه نیازهای پردازش...
جزئیات $ $ $ را مشاهده کنیددر کارخانه کف سازی که 500 پنل در هر شیفت کار می کند، تفاوت بین اره تک تیغه و اره سه تیغه فقط سرعت برش نیست. تعداد دفعاتی است که یک اپراتور باید پانل را لمس کند. الف دستگاه اره 3 عدد یک تخته 1220 میلی متری را می گیرد، آن را از سه تیغه اره موازی عبور می دهد و سه نوار را که برای مرحله ماشینکاری بعدی آماده هستند، برمی گرداند. این باعث میشود که این عملیترین نقطه شروع برای تولیدکنندگانی باشد که بدون پرداخت هزینه کامل یک سیستم چند ریپ با خروجی بالا، به عرض ریپ ثابت نیاز دارند.
کلید تعادل است. راهاندازی سه تیغه به شما انعطافپذیری نواری را میدهد که یک دستگاه دو تیغه نمیتواند، در حالی که از تقاضای برق و پیچیدگی فاصلهای که با پنج تیغه یا بیشتر ارائه میشود اجتناب میکند. اگر عرض پانل شما از روز به روز متفاوت است، اره 3 ریپ معمولاً پیکربندی است که زمان تعویض و هزینه تیغه را تحت کنترل نگه می دارد.
اره 3 ریپ یک اره چندشکه با سه تیغه با فاصله متناسب با عرض نوار تمام شده است. تیغه ها روی یک دوک مشترک قرار می گیرند و اسپیکرهای فولادی یا آلیاژی چند لایه فاصله بین آنها را ایجاد می کنند. هنگامی که تخته وارد می شود، تیغه های بیرونی لبه ها را برش می دهند و تیغه مرکزی نوار میانی را برش می دهد. در یک پاس، به جای یک، سه نوار دریافت می کنید. برشهای لبه بیرونی از بین میروند و سه نوار به سمت خط شکاف یا اریب حرکت میکنند.
این طراحی برای کارخانه های کف سازی اهمیت دارد، زیرا ماشین های پایین دست انتظار تحمل عرض کمی دارند. اگر اره برش نواری را به عرض بیش از حد 3 میلی متر برش دهد، تنور دو طرفه باید مواد بیشتری را حذف کند، که این امر سایش ابزار را افزایش می دهد و خطر بریدگی روی لمینت و SPC را افزایش می دهد. اره 3 اره با فاصله یقه های دقیق و دوک محکم این خطر را کاهش می دهد.
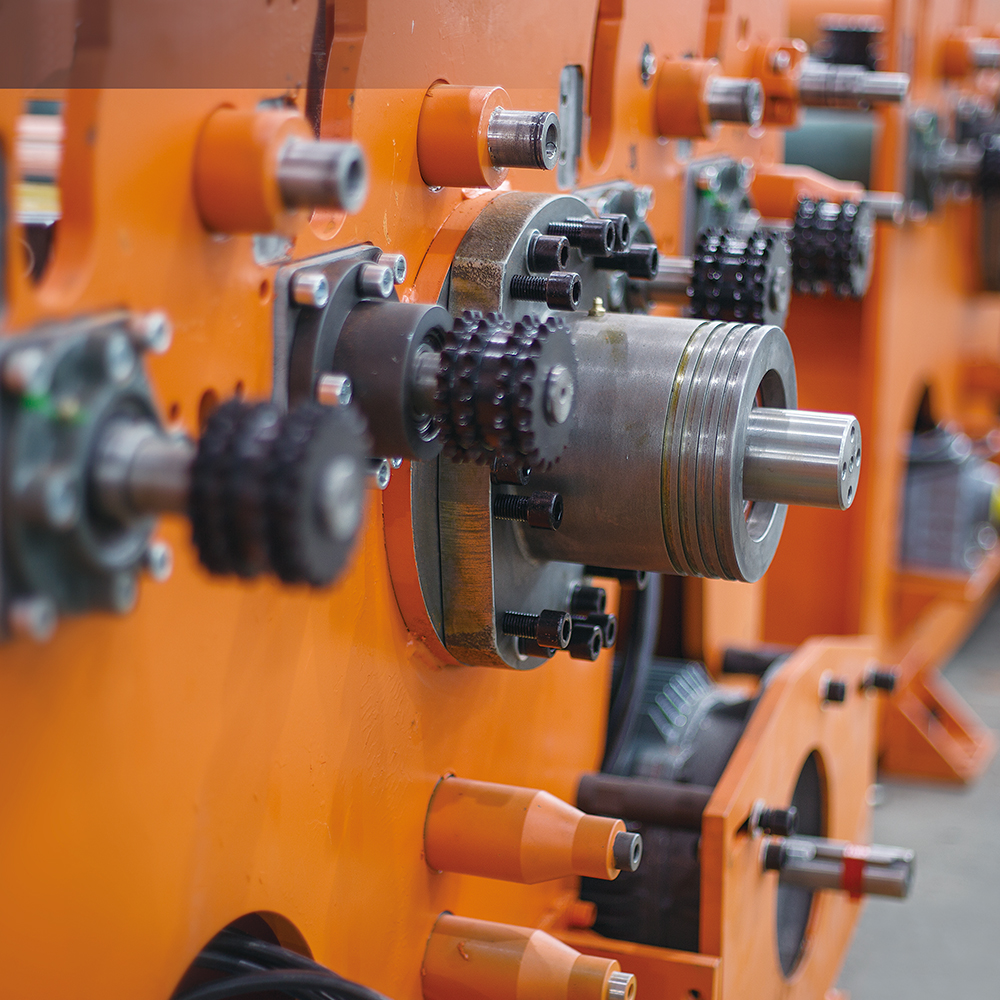 اره ریپ چند تیغه برای کف و پانل های دیواری این اره ریپ با استفاده از درایوهای غلتکی بالا و پایین برای حفظ یکپارچگی سطح و تحمل عرض دقیق، بردهای SPC، WPC، لمینت و سایر تختهها را با نرخ تغذیه تا 32 متر در دقیقه و عرض کاری 1300 میلیمتر بر عهده دارد. مشاهده محصول →
اجزای اصلی دستگاه یک نوار نقاله یا میز غلتکی، یک سیستم غلتکی تحت فشار و یک محفظه اره با یک دوک قابل تنظیم است. مواد تحت فشار کنترل شده به داخل محفظه اره حرکت می کند، از سه تیغه عبور می کند و روی میز تغذیه خارج می شود. برخی از ماشینها از یک درایو غلتکی بالایی استفاده میکنند که تخته را از داخل میکشد و آن را صاف نگه میدارد. دیگران از یک زنجیره تغذیه پایین استفاده می کنند. برای مواد کفپوش مانند SPC و WPC، یک درایو غلتکی با غلتکهای لاستیکی یا یورتانی ترجیح داده میشود، زیرا از سطح در برابر علائم محافظت میکند و در عین حال چسبندگی را حفظ میکند.
در یک جریان تولید معمولی، اره 3 ریپ قبل از تنونر دو طرفه و سپس ایستگاه های رنگ آمیزی شیار و شیار V قرار می گیرد. برای کارخانه هایی که هم لمینیت و هم SPC را اجرا می کنند، توانایی تعویض سریع اسپیسرهای تیغه به اندازه قدرت اره اهمیت پیدا می کند. یک اره برش 3 با طراحی خوب به شما امکان می دهد از نوار 80 میلی متری به نوار 100 میلی متری در عرض چند دقیقه و نه چند ساعت حرکت کنید.
برای سهولت تصمیم گیری، یک دستگاه اره 3 ریپ را با پیکربندی های تک و چند تیغه ای با استفاده از اهداف تولید معمولی مقایسه کنید. اعداد زیر تخته کف 12 میلی متر ضخامت و سرعت تغذیه 8 متر در دقیقه را فرض می کنند.
| پیکربندی | نوار در هر پاس | تحمل عرض معمولی | بهترین تناسب |
|---|---|---|---|
| اره تک تیغه | 1 | 1.5 ± میلی متر | کار کم حجم، نوارهای پهن |
| اره 3 تایی | 3 | ± 0.4 میلی متر | کفپوش با حجم متوسط، عرض های انعطاف پذیر |
| اره ریپ 5 تیغه | 5 | ± 0.4 میلی متر | اجراهای با حجم بالا با عرض ثابت |
این تحمل ها تضمینی نیستند. آنها به تیزی تیغه، خروجی دوک و یکنواختی تغذیه بستگی دارند. اما این اصل ثابت است: ماشینی با تیغههای کمتر تراز میشود و کمتر از اختلاف انبساط حرارتی در سرتاسر پشته رنج میبرد.
سه عامل بر کیفیت لبه پارهشده غالب است: دقت یقههای فاصلهدار تیغهها، خارج شدن دوک، و مشخصات فشار غلطکهای تغذیه. اگر هر یک از اینها خاموش باشد، نوارها ثابت نخواهند بود و خط شکاف پایین دست باعث ایجاد اتصالات زبانه و شیار ناهماهنگ می شود.
یقه های فاصله دار با عرض دقیق آسیاب می شوند. حتی 0.05 میلی متر اختلاف بین یقه ها می تواند اختلاف عرض قابل مشاهده بین نوارها ایجاد کند. برای کفپوش، جایی که دستگاه شکاف به عرض مواد ثابت بستگی دارد، این تفاوت به سرعت به یک اتصال رد یا نامرتب تبدیل می شود.
دوک باید بدون لرزش قابل اندازه گیری بچرخد. هنگامی که خروجی از فاصله کناری تیغه اره بیشتر شود، برش ناهموار می شود و برش بر روی سطح چند لایه ظاهر می شود. بررسی منظم خروجی با استفاده از نشانگر شماره گیری باید بخشی از برنامه تعمیر و نگهداری شما باشد.
فشار خیلی کم اجازه می دهد تخته منحرف شود. فشار بیش از حد می تواند سطح نرم SPC یا WPC را مشخص کند. هدف یک چنگ زدن ثابت است که تخته را به صورت مربعی روی تیغه ها نگه دارد. برای چوب چند لایه ضخیم، ممکن است به فشار بیشتری نسبت به تخته نازک PVC نیاز داشته باشید. به همین دلیل است که اره 3 ریپ با فشار غلتکی قابل تنظیم برای کارخانه ای که مواد مخلوط را اجرا می کند ایمن تر است.
پارامترهای برش شما باید با موادی که اغلب پردازش می کنید مطابقت داشته باشد. SPC و WPC متراکم و ساینده هستند، به این معنی که تیغه هایی با دندانه های بیشتر و سرعت تغذیه کمتری دارند. تخته های لمینت کمتر ساینده هستند اما دارای سطح ملامینه سختی هستند که می تواند تراشه کند. چوب چند لایه نیاز به تیغه های تیز و تهاجمی و استخراج گرد و غبار کافی دارد.
هنگامی که یک اره 3 ریپ را مشخص می کنید، از تامین کننده در مورد حداکثر عمق برش، حداقل عرض نوار و اینکه آیا دستگاه می تواند قطر تیغه های مختلف را تحمل کند یا خیر، سوال کنید. برای یک کارخانه کف که 12 میلیمتر SPC و 15 میلیمتر چوب چند لایه را در روزهای مختلف پردازش میکند، به ارهای نیاز دارید که بتواند یک تیغه 300 میلیمتری را در یک شیفت و یک تیغه 320 میلیمتری را بدون تغییرات مکانیکی عمده بگیرد.
تعمیر و نگهداری روزانه روی اره 3 ریپ حدود 15 دقیقه طول می کشد. شما باید غلتک های تغذیه را تمیز کنید، یقه های فاصله تیغه ها را از نظر گرد و غبار انباشته شده بررسی کنید، و مطمئن شوید که اره شکاف یا دوک آزاد کننده سریع ایمن است. هر هفته تیغه های اره را از نظر آسیب دیدگی بررسی کنید و تیغه هایی را که بیش از 10 درصد قطر اصلی خود را به دلیل تیز شدن از دست داده است، تعویض کنید. ماهانه، خروجی دوک را اندازه بگیرید و تراز جدول خروجی را بررسی کنید.
هنگامی که لبه های تیغه کدر می شود، اره شروع به ایجاد برش های گسترده تر و پارگی سطح بیشتری می کند. اگر روی لبه برش علائم سوختگی مشاهده کردید، سرعت تغذیه خیلی کم است یا تیغه به اندازه کافی تیز نیست. اگر در قسمت پایین برش بریدگی دیدید، ممکن است سمت خروجی تیغه به درستی تنظیم نشده باشد. اینها نشانه هایی هستند که نشان می دهد اره 3 ریپ قبل از ایجاد یک جابجایی کامل از قطعات رد شده نیاز به توجه دارد.
برای نگاهی عمیق تر به بهبود دقت برش، بخوانید چگونه می توان دقت برش را در اره 3 ریپ افزایش داد .
در پایان، یک دستگاه اره 3 ریپ انتخابی عمدی برای تولیدکنندگان کفپوش و پانل های دیواری است که نیاز به عرض نوار قابل تکرار بدون پیچیدگی یک واحد پنج تیغه دارند. سه نوار در هر پاس، تعداد تیغه قابل کنترل و انعطاف کافی برای جابجایی بین عرض مواد رایج را به شما می دهد. آن را با یک روال تعمیر و نگهداری منظم جفت کنید و این کار باعث می شود خطوط شکاف، اریب و رنگ آمیزی پایین دست شما طبق برنامه اجرا شوند.
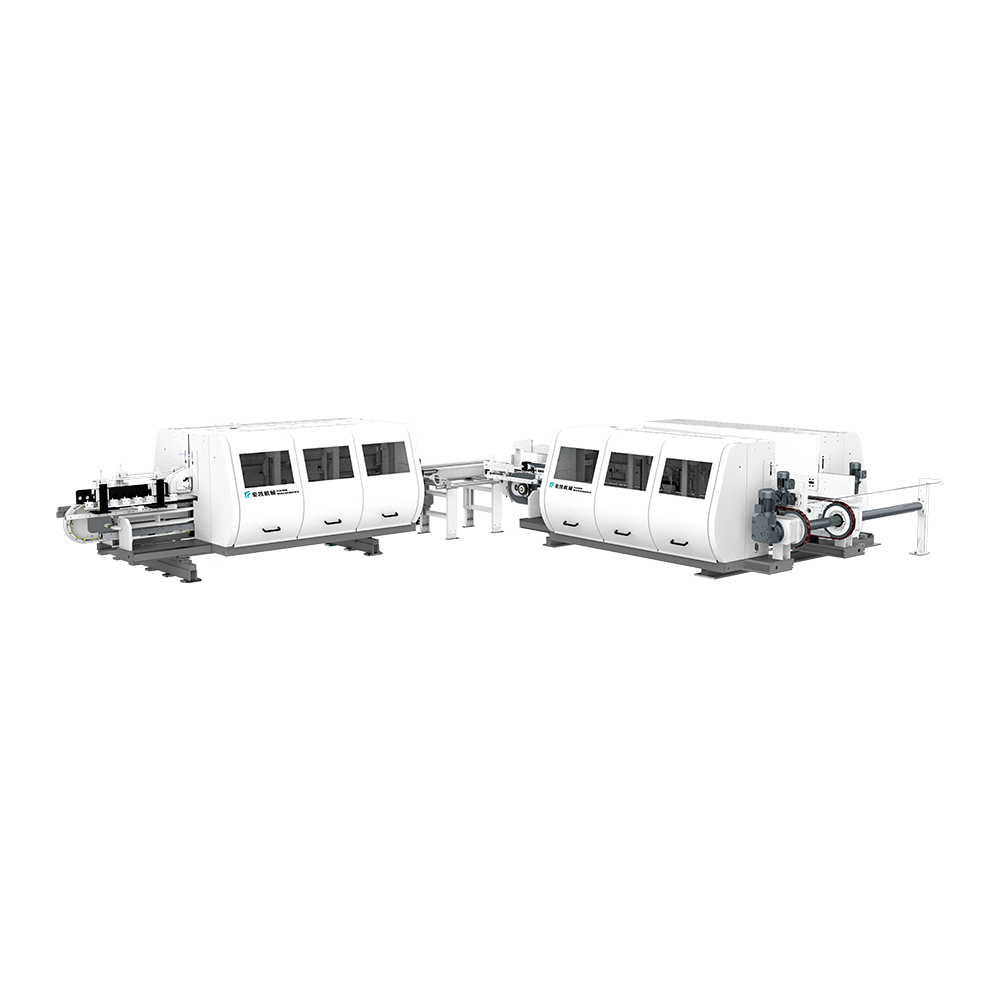
این محصول می تواند کف را به صورت عمودی و افقی بکشد. سری دستگاه نیازهای پردازش...
جزئیات $ $ $ را مشاهده کنید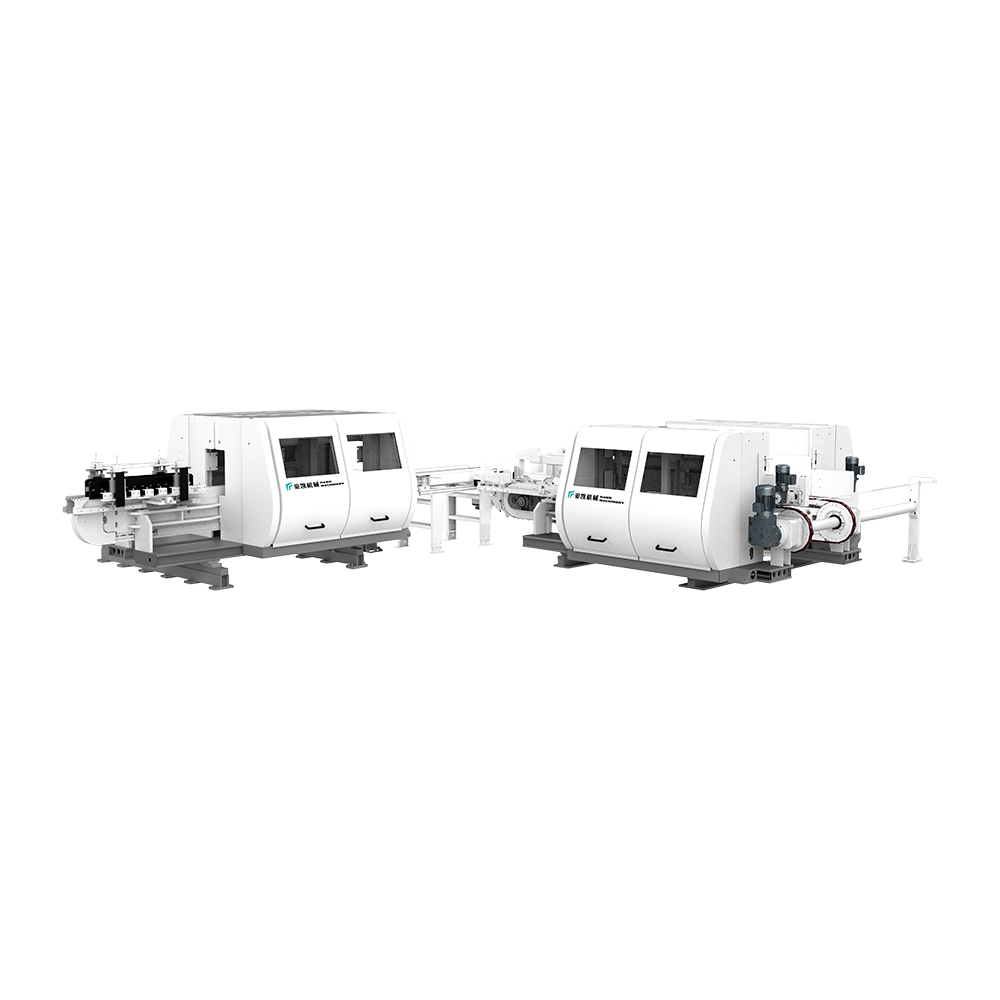
این تجهیزات برای پیرایش و کفپوش LVT مناسب است. مجهز به صفحات بالا و نزولی ، و...
جزئیات $ $ $ را مشاهده کنید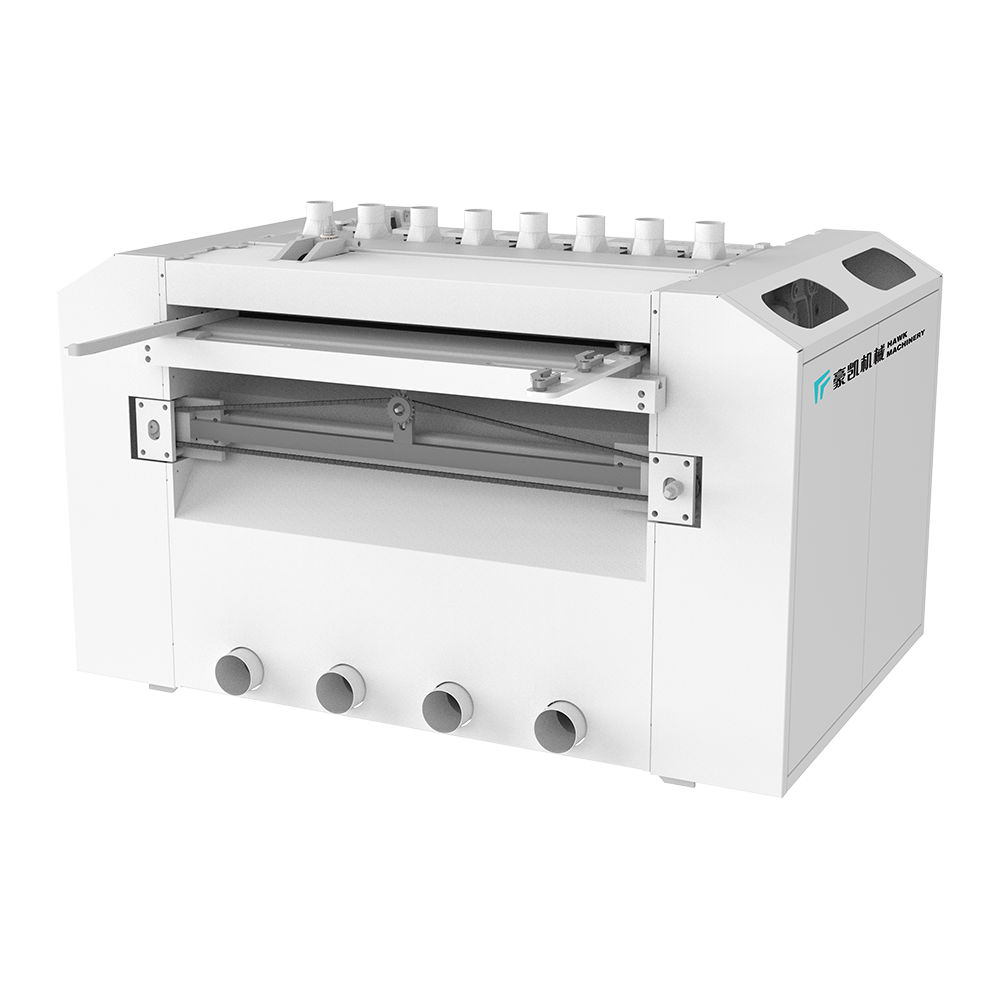
روشهای مختلف اره انتقال برای نیازهای مختلف پردازش تخته مناسب است و برای کفهای...
جزئیات $ $ $ را مشاهده کنید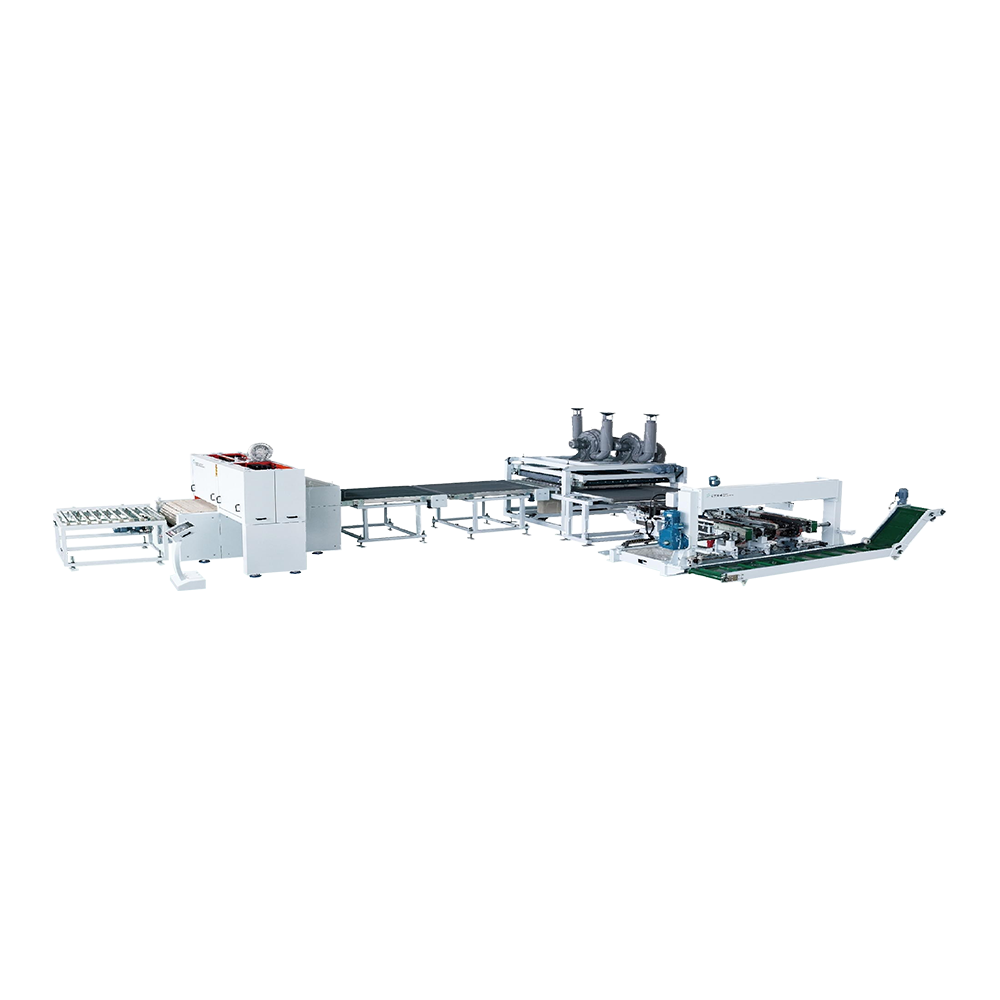
سرعت خوراک این تجهیزات می تواند به 40 متر در دقیقه برسد ، کل قاب ، تیغه اره م...
جزئیات $ $ $ را مشاهده کنید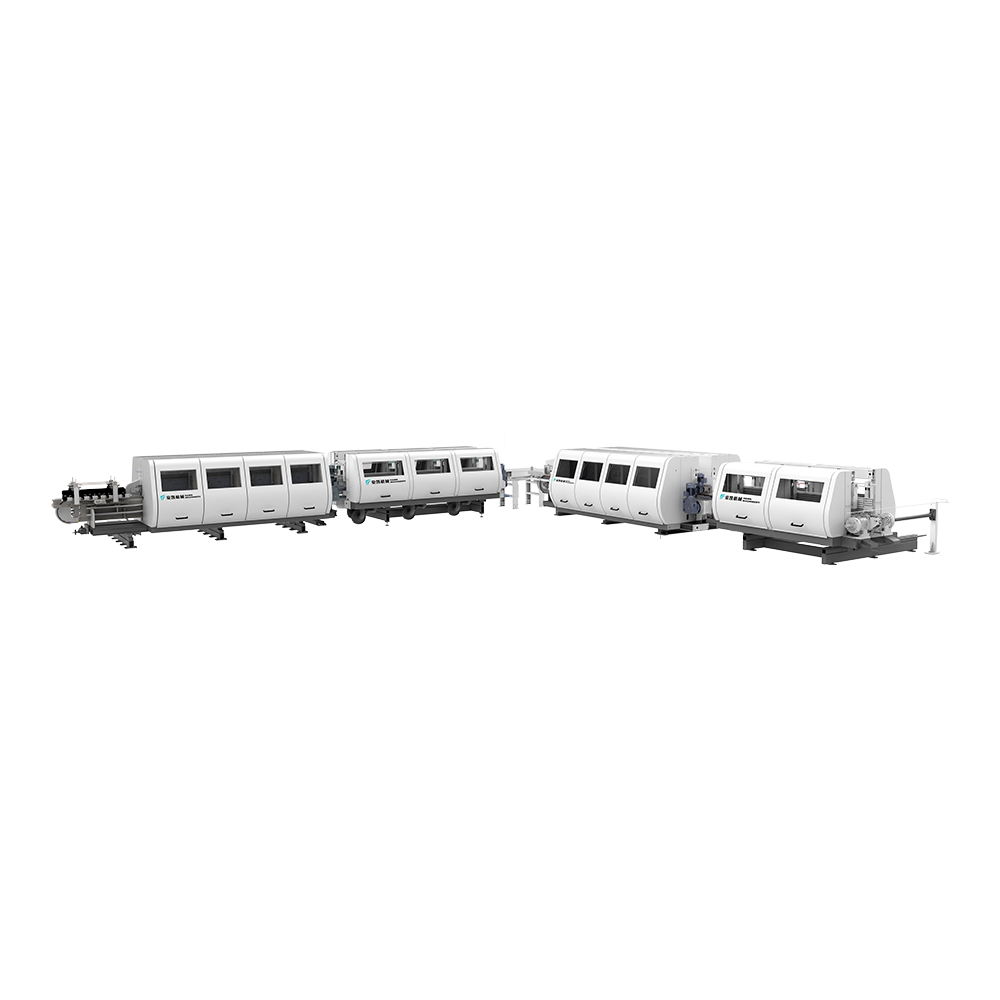
مناسب برای پوشش لبه لمینت ، PVC و WPC. استفاده از رنگ مبتنی بر آب سازگار با م...
جزئیات $ $ $ را مشاهده کنید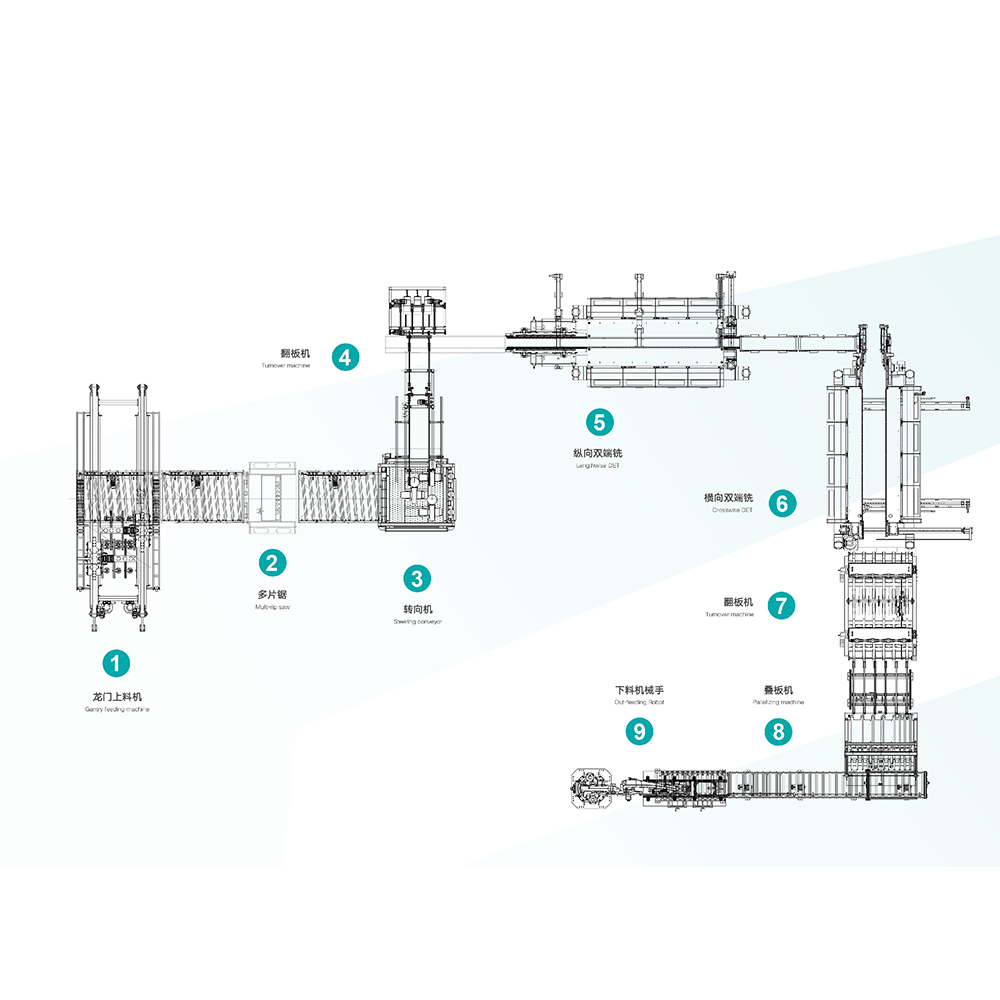
ماشین آلات هاوک به صورت خودکار تغذیه ، برش و شکاف ، مناسب برای SPC ، WPC و یک...
جزئیات $ $ $ را مشاهده کنید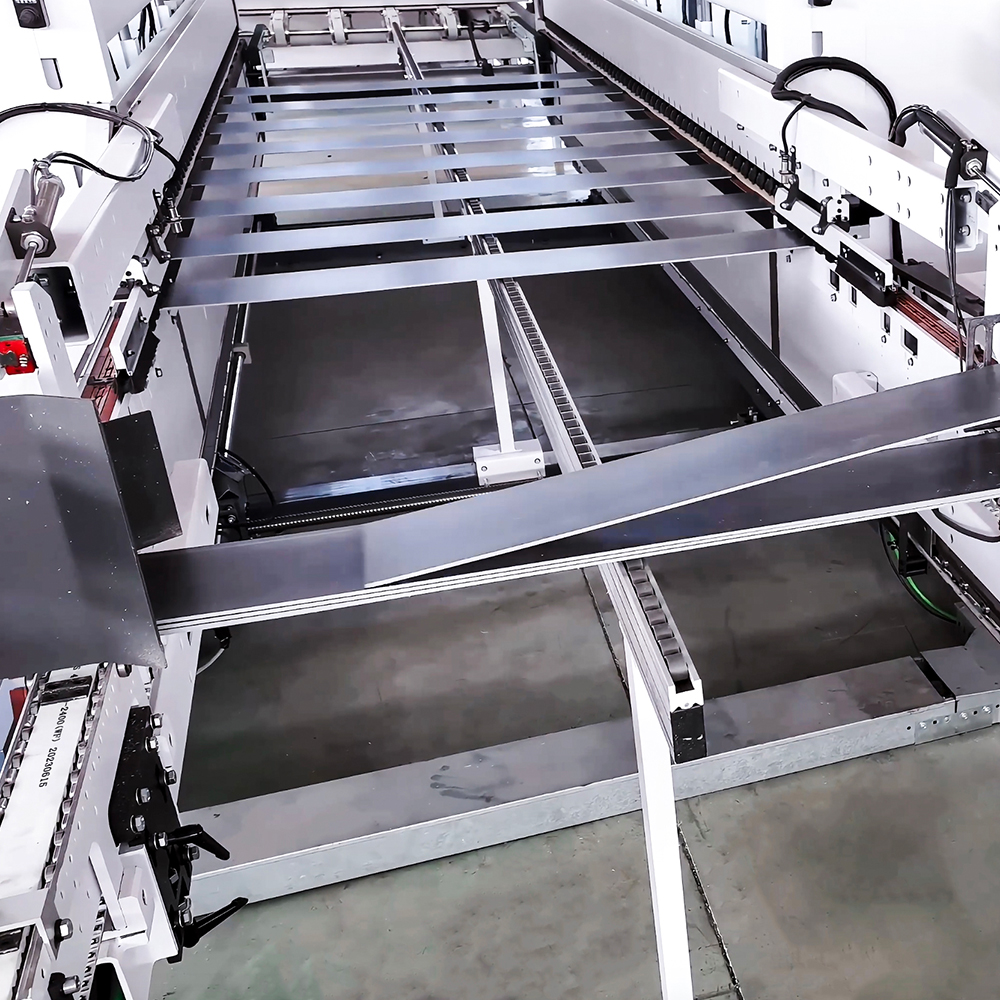
تجهیزات هوشمند یکپارچه یکپارچه اینترنت هوشمند صنعتی از دروازه ، علائم کار دست...
جزئیات $ $ $ را مشاهده کنید
اطلاعات تماس
منطقه توسعه Boyi ، شهر Changzhou ، استان جیانگسو ، P. R. چین
+86-0519-83319988
در هنگام نیاز به ما دریغ نکنید!
 تولید کنندگان دستگاه اکستروژن کف سفارشی