

خط شکاف کف (دوتایی پایان دو برابر
این محصول می تواند کف را به صورت عمودی و افقی بکشد. سری دستگاه نیازهای پردازش...
جزئیات $ $ $ را مشاهده کنیداگر کفپوش تولید می کنید، تفاوت بین مشتری که مجدداً سفارش می دهد و مشتری که ادعا می کند اغلب مشخصات نهایی روی تخته است. اتصالات قفل کلیک شل، انتهای شکاف، و پروفیل هایی که در نیمه راه تغییر می کنند، همه به ایستگاه ماشینکاری انتهایی باز می گردند. به همین دلیل است که اکثر تولیدکنندگان جدی کفپوش، یک دستگاه تنور دو سر را در مرکز کف خود قرار می دهند - و به همین دلیل است که این انتخاب سزاوار توجه بیشتری نسبت به مقایسه سریع قیمت است. یک تاننر دو طرفه، هر دو سر هر تخته را در یک پاس واحد، با هر دو طرف با یک مرجع هماهنگ می کند. هنگامی که متوجه شدید که کدام مشخصات بر خروجی واقعی تأثیر میگذارند، و چگونه دستگاه در یک خط کفپوش کامل قرار میگیرد، میتوانید تأمینکنندگان را بر اساس معیارهایی که واقعاً مهم هستند ارزیابی کنید.
A دستگاه تنور دو سر یک سیستم اندازه و پروفایل دو طرفه است. یک پانل مستطیل شکل از طریق دستگاه در مسیر تغذیه پیوسته حرکت می کند، در حالی که دو ستون ماشینکاری مخالف به طور همزمان روی لبه های پیشرو و انتهایی کار می کنند. هر ستون چندین ایستگاه ابزار را روی هم قرار میدهد: یک اره امتیازدهی برای یک تریم تمیز، یک اره اندازهگیری اصلی که طول نهایی را تعیین میکند، و دوکهای افقی یا عمودی که سرهای برش را برای زبانه، شیار، پخ و سایر پروفیلها حمل میکنند.
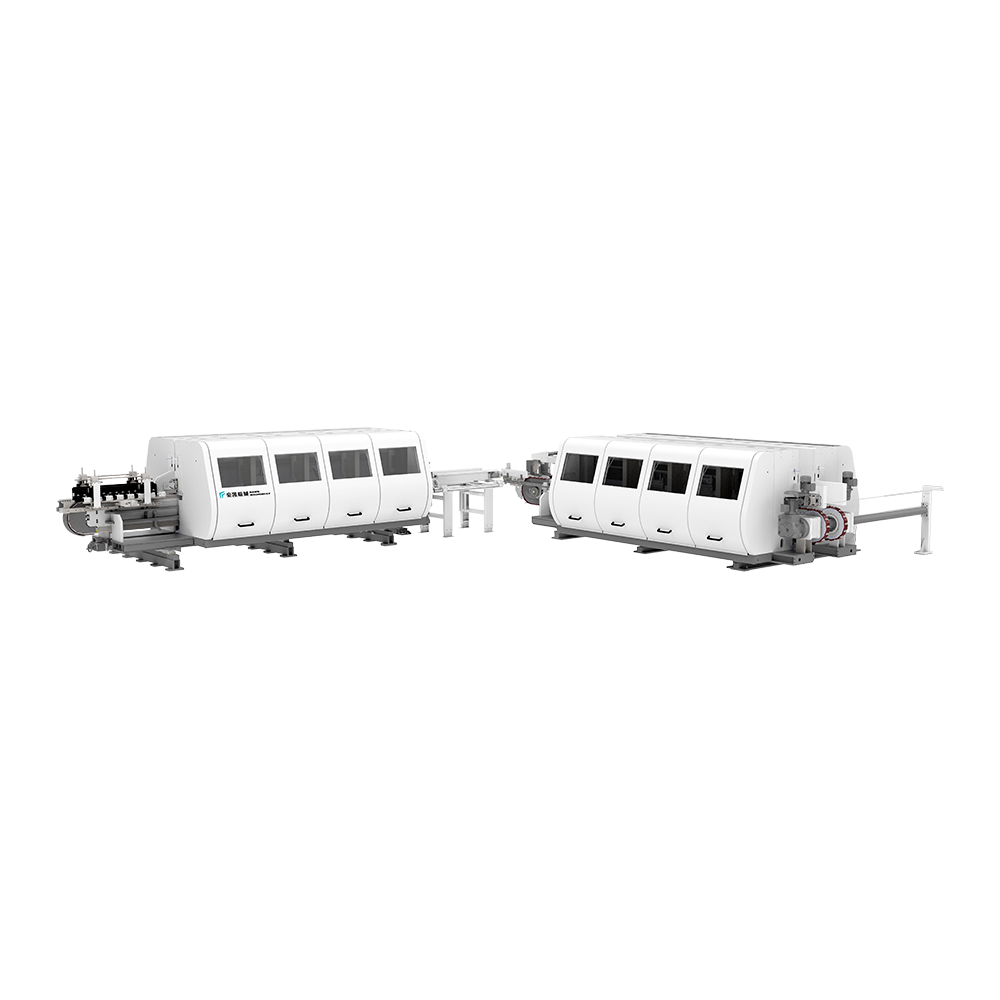 خط شکاف کف با تنور دو طرفه این دستگاه هر دو انتهای پلانک را به طور همزمان در برابر یک مرجع مشترک ماشین میکند و طول، مربع و هندسه قفل ثابت را برای مونتاژ قفل کلیک قابل پیشبینی تضمین میکند. مشاهده محصول →
در یک خط کف، آن دوک ها پروفیل های انتهایی را تولید می کنند که به تخته ها اجازه می دهد به هم قفل شوند. از آنجایی که هر دو ستون از مبدأ مکانیکی یکسان بریده می شوند، دو پروفیل انتهایی در یک رابطه ثابت با یکدیگر باقی می مانند. این رابطه هندسی - انتهای چپ به سمت راست روی همان تخته - چیزی است که نصب قفل کلیک را قابل پیش بینی می کند. دستگاه فقط یک پروفیل را برش نمی دهد. طول تخته، مربع آن، و هندسه قفل آن را در یک عملیات هماهنگ مشخص می کند. شما می توانید در مورد نحوه عملکرد این فرآیند در ما بیشتر بخوانید دستگاه تنور دو سر guide ، اما اصل اساسی ساده است: هر دو انتهای در یک زمان، در برابر یک مرجع، با سرعت تغذیه یکسان ماشینکاری می شوند.
یک تنونر تک سر، یک سر را در یک زمان پردازش می کند، سپس اپراتور یا یک دستگاه انتقال، پانل را برمی گرداند و انتهای دیگر را پردازش می کند. این یعنی دو چرخه موقعیت یابی، دو مرجع و دو برابر فرصت برای خطا. تنور دو طرفه با یک بار نگه داشتن پانل و ماشینکاری هر دو لبه در یک چرخه آن را از بین می برد.
برای محصولات کفپوش با سیستم های زبانه و شیار یا قفل کلیک، تلورانس پروفیل انتهایی معمولاً در محدوده ± 0.10 میلی متر قرار می گیرد. هنگامی که عرض کار، سرعت تغذیه و شرایط ابزار تنظیم شد، یک تنونر دو سر که به درستی پیکربندی شده است، آن تخته تحمل را پشت سر هم نگه می دارد. این قابلیت تکرار راحت نیست. این پیش نیاز نرخ پایین قراضه است.
هر تامین کننده یک جدول مشخصات ارائه می دهد، اما اعداد تنها در صورتی به شما کمک می کند که آنها را در مقابل ترکیب تولید خود بخوانید - قالب های تخته، مواد، استراتژی ابزار و ظرفیت خط آینده. جدول زیر مشخصاتی را که بیشترین تأثیر را در کاربرد کفپوش دارند، خلاصه می کند.
| مشخصات | آنچه را کنترل می کند | به دنبال چه چیزی باشید |
|---|---|---|
| محدوده عرض کار | کوتاه ترین و طولانی ترین طول تخته ای که می توانید بدوید | محدوده محصول فعلی را با حاشیه برای قالبهای آینده مطابقت دهید |
| سرعت تغذیه | تخته در ساعت | 20-80 متر در دقیقه معمول است. در عمق برش مورد نیاز خود را بررسی کنید |
| تعداد ایستگاه های اسپیندل | چند عملیات در یک پاس اتفاق می افتد | ایستگاه های بیشتر امکان اندازه گیری ترکیبی، پروفیل و پخ زدن را فراهم می کنند |
| قطر سر برش و دور در دقیقه | کیفیت سطح و پروفیل | قطرهای بزرگتر موج زدگی سطح روی هسته های PVC و WPC را کاهش می دهد |
| تکرارپذیری موقعیت | تحمل از تخته به پلانک | به دنبال تنظیم CNC یا مقیاس های دقیق در 0.1 میلی متر باشید |
| سیستم نگهدارنده | پایداری در سرعت های تغذیه بالا | نگهدارندههای زنجیر و خلاء از جابجایی بر روی تختههای هسته سخت جلوگیری میکنند |
جدول این مقاله تنها یک مقدمه است. اگر مدل های بتنی را با هم مقایسه می کنید، برگه مقایسه خود را از نسخه منتشر شده بسازید مشخصات تنونر دو طرفه که متناسب با ابعاد محصول شما باشد - و از تامین کننده بخواهید که هر عدد را تحت بار نشان دهد، نه فقط به عنوان یک مقدار برگه داده ایستا.
یک تنور دو طرفه که SPC را به خوبی اجرا می کند ممکن است با چوب جامد چند لایه مشکل داشته باشد، مگر اینکه ابزار و سیستم تغذیه با مواد مطابقت داشته باشد. تولیدکنندگان کفپوش در SPC، WPC، LVT، لمینت، تختههای سیلیکات کلسیم و چوب مهندسی کار میکنند - هر کدام رفتار ماشینکاری خاص خود را دارند.
تخته های SPC و WPC حاوی محتوای پرکننده و PVC بالایی هستند. گرد و غبار ریز، ساینده و مستعد بارگیری سرهای برش است. ابزار با درج های کاربید یا الماس تیز، همراه با استخراج گرد و غبار با راندمان بالا، به اندازه استحکام قاب دستگاه اهمیت دارد.
تخته های لمینت و HDF دارای یک لایه سایش مبتنی بر کاغذ هستند که به سرعت ابزارهای فولادی معمولی را خنثی می کند. لنگرهای دو طرفه در خطوط لمینت معمولاً به ابزارهایی با نوک الماس مجهز هستند و برای تمیز نگه داشتن لبه با سرعت های بالاتر برش کار می کنند. سرعت تغذیه باید پایدار باشد زیرا سطح سخت هیچ حاشیه ای برای علائم ارتعاش باقی نمی گذارد.
تخته های چوب جامد چند لایه و کلسیم سیلیکات نیروهای برش متناوب بیشتری ایجاد می کنند. در این مواد، جرم و رفتار میرایی دستگاه تعیین کننده است. هنگامی که کاتر وارد گره یا تغییر چگالی در تخته می شود، یک قاب سبک تر ممکن است به هم بخورد. هر تنونر دو طرفه برای آن مشخصات بار طراحی نشده است، به همین دلیل است که باید دستگاه را بر روی مواد دقیقی که تولید می کنید آزمایش کنید.
یک تنونر دو انتهایی زمانی حداکثر ارزش را ارائه می دهد که به عنوان بخشی از یک توالی فرآیند برنامه ریزی شود، نه به عنوان یک ماشین ایزوله. در یک خط کف معمولی، این توالی از دریدن و اندازهگیری تا کندهشدن، تراش انتهایی، رنگآمیزی شیار V و بازرسی نهایی را شامل میشود. مرحله نهایی ماشینکاری تعیین می کند که آیا تمام عملیات پایین دستی با یک تخته از نظر ابعاد درست شروع می شوند یا خیر.
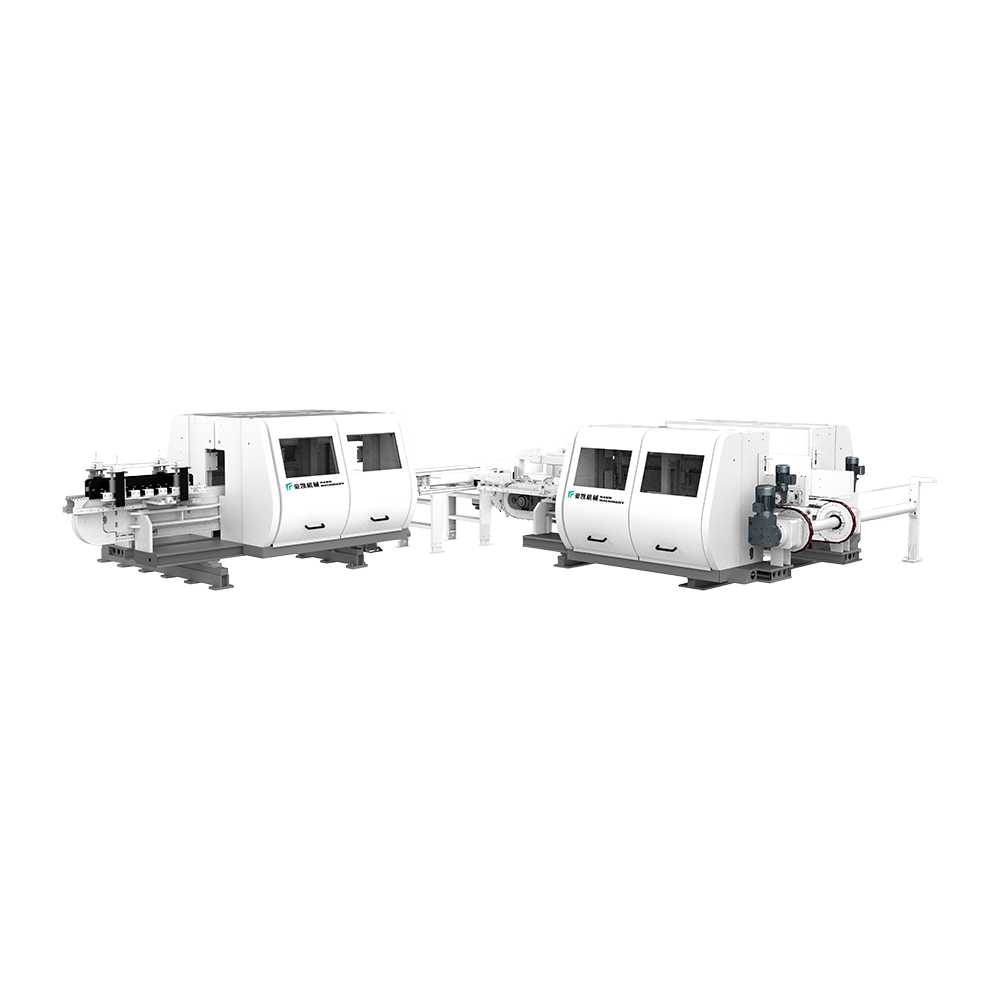 خط مورب کف با سرعت بالا برای LVT این خط که برای پیرایش و پخ کردن کفپوش LVT طراحی شده است، تا 100 متر در دقیقه با صفحات بالایی و پایینی برای تنظیم سریع و تکمیل دقیق لبه کار می کند. مشاهده محصول →
برای گیاهانی که کف شیار V با لبههای اریبدار تولید میکنند، تنونر انتهایی باید با ریتم مرحله مورب کار کند. برخی از تولید کنندگان هر دو عملکرد را در یک خط ادغام می کنند تا جابجایی مواد را کاهش دهند و جهت تخته را ثابت نگه دارند. به عنوان مثال، خط شکاف کف دو طرفه مبتنی بر تنونر HAWK Machinery، ایستگاه ماشینکاری انتهایی را با سیستمهای انتقال و موقعیتیابی جفت میکند که هر تخته را قبل از ورود به ناحیه برش، تراز میکند.
در مقیاس کارخانه، یک خط تولید کف اتوماتیک این ادغام را بیشتر می کند. تنونر در یک سیستم همگام با اره کردن، شکاف دهی، اریب کردن، رنگ آمیزی و انباشته شدن به یک ایستگاه تبدیل می شود. وقتی یک سیستم مدیریت تولید را اضافه میکنید، خط میتواند همه پلانکها را ردیابی کند، دلایل رد را ثبت کند و دادههای زنده را در مورد بازده به نوبت به سرپرستان بدهد. این زمینهای است که در آن انتخاب یک تولیدکننده تنونر بیشترین اهمیت را دارد: شما فقط یک دستگاه را نمیخرید، بلکه شریکی هستید که کل دنباله را درک میکند.
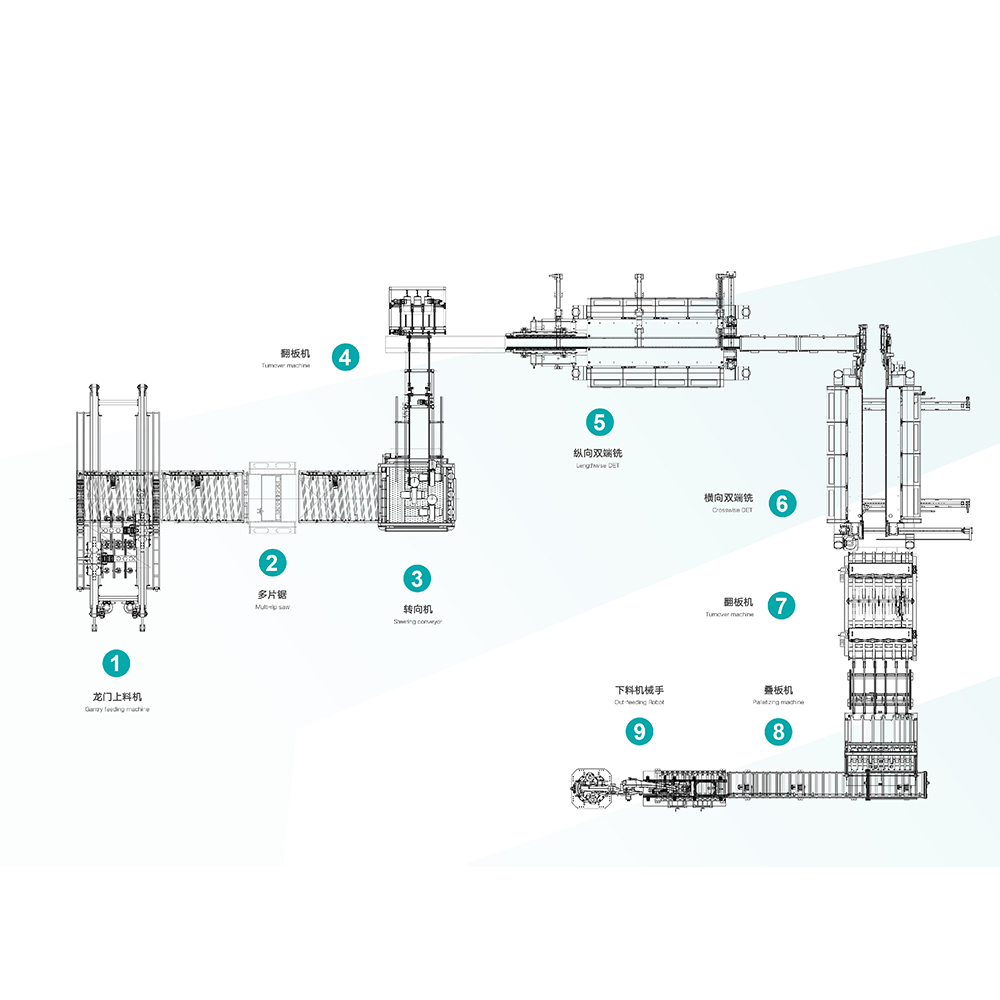 خط تولید کف اتوماتیک با شکاف یکپارچه این خط ترکیبی از تغذیه خودکار، اره کردن چند ریپ، فرمان، چرخاندن و شکاف متقاطع است که درگیری دستی 5 تا 10 کارگر را کاهش می دهد و در عین حال خروجی را افزایش می دهد. مشاهده محصول →
فراتر از برگه مشخصات، ارزیابی به سؤالات عملیاتی مربوط می شود که هزینه کل شما را در طول عمر دستگاه تعیین می کند.
از هر تامین کننده بخواهید تا پانل های خود را از طریق دستگاه اجرا کند و مشخصات حاصل را تحت پارامترهای برش پیشنهادی اندازه گیری کند. دستگاهی که مشخصات تمیز و پایداری از نظر ابعاد را روی مواد شما با سرعت خوراک مورد انتظار شما تولید می کند، دستگاهی است که متعلق به کارخانه شماست.
دستگاه تنونر دو سر یک دارایی بلند مدت به معنای واقعی کلمه است. تلورانس هایی را دارد که تعیین می کند آیا کفپوش شما تمیز قفل می شود، سریع نصب می شود و تا سال ها استفاده می ماند. ماشینی که به خوبی منطبق باشد هزینه خود را از طریق ضایعات کمتر، تعویض سریعتر و کیفیت نمایه قابل تکرار می پردازد. انتخاب نامناسب یک مشکل تحمل ایجاد می کند که هیچ تنظیم پایین دستی نمی تواند آن را برطرف کند. ماشین را در بافت یک خط کفپوش کامل ارزیابی کنید - از ریپینگ گرفته تا داده های نقاشی و تولید با شیار V- و تامین کننده ای را انتخاب کنید که بتواند به شما نشان دهد که چگونه هر مرحله با هم هماهنگ است.

این محصول می تواند کف را به صورت عمودی و افقی بکشد. سری دستگاه نیازهای پردازش...
جزئیات $ $ $ را مشاهده کنید
این تجهیزات برای پیرایش و کفپوش LVT مناسب است. مجهز به صفحات بالا و نزولی ، و...
جزئیات $ $ $ را مشاهده کنید
روشهای مختلف اره انتقال برای نیازهای مختلف پردازش تخته مناسب است و برای کفهای...
جزئیات $ $ $ را مشاهده کنید
سرعت خوراک این تجهیزات می تواند به 40 متر در دقیقه برسد ، کل قاب ، تیغه اره م...
جزئیات $ $ $ را مشاهده کنید
مناسب برای پوشش لبه لمینت ، PVC و WPC. استفاده از رنگ مبتنی بر آب سازگار با م...
جزئیات $ $ $ را مشاهده کنید
ماشین آلات هاوک به صورت خودکار تغذیه ، برش و شکاف ، مناسب برای SPC ، WPC و یک...
جزئیات $ $ $ را مشاهده کنید
تجهیزات هوشمند یکپارچه یکپارچه اینترنت هوشمند صنعتی از دروازه ، علائم کار دست...
جزئیات $ $ $ را مشاهده کنید
اطلاعات تماس
منطقه توسعه Boyi ، شهر Changzhou ، استان جیانگسو ، P. R. چین
+86-0519-83319988
در هنگام نیاز به ما دریغ نکنید!
 تولید کنندگان دستگاه اکستروژن کف سفارشی