خط شکاف کف (دوتایی پایان دو برابر
این محصول می تواند کف را به صورت عمودی و افقی بکشد. سری دستگاه نیازهای پردازش...
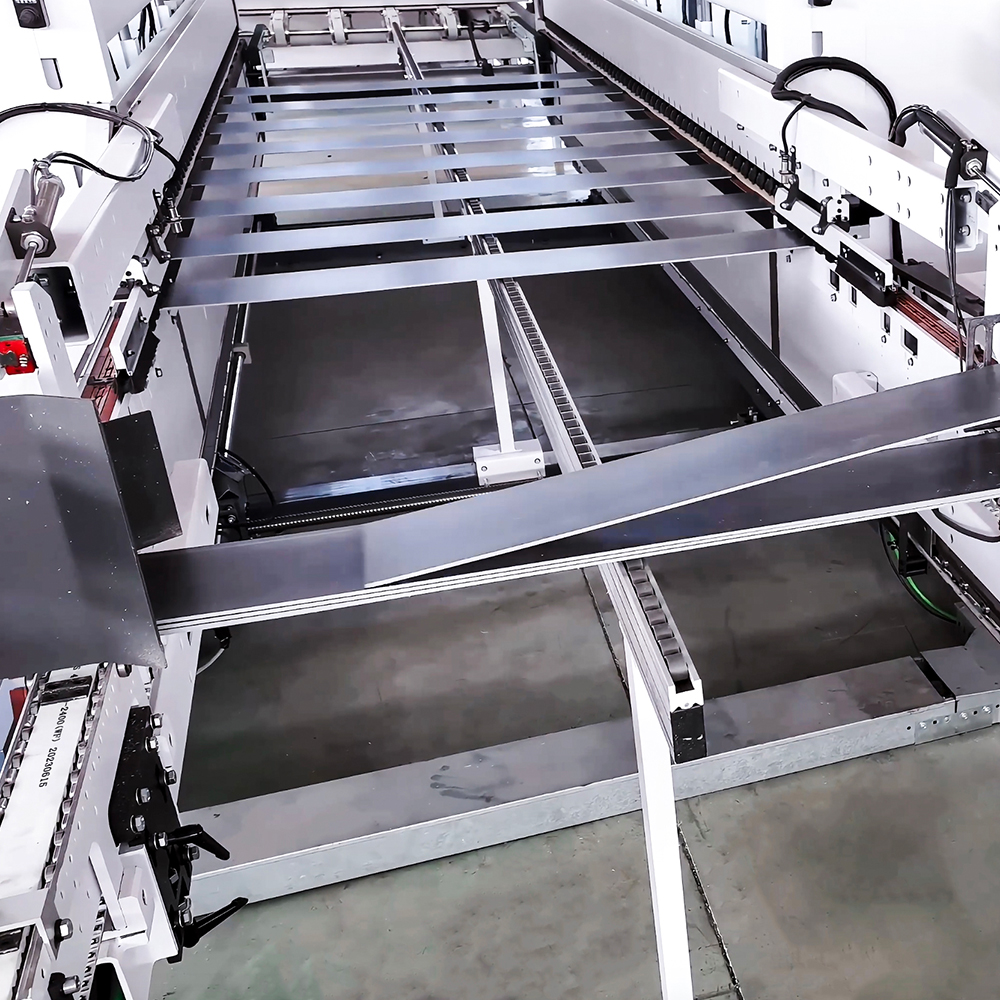
جزئیات $ $ $ را مشاهده کنیدتقریباً روی هر خط کفپوش SPC، WPC، LVT یا لمینت قدم بزنید و همان ریتم را خواهید شنید: پانل هایی که در یک سری ایستگاه حرکت می کنند و هر کدام تخته را کمی به یک تخته تمام شده نزدیک می کند. جایی در این دنباله یک ماشین DET طولی است. نام فنی به نظر می رسد، اما کار ساده است. یک تنونر دو طرفه برای دستگاه های تغذیه طولی هر دو لبه بلند پانل در یک گذر راه اندازی شده است و نمایه ای را تشکیل می دهد که تعیین می کند کف چگونه به نظر می رسد، متناسب است و چگونه کار می کند.
برای تیم های تولید، DET طولی به ندرت فقط یک اره دیگر است. این یک ایستگاه پروفایل دقیق است. عرض، صاف بودن لبه، هندسه زبانه و شیار، کیفیت اریب و پرداخت سطح همه از اینجا شروع می شود. هنگامی که ایستگاه به خوبی راه اندازی شود، بقیه خط دارای یک مرجع پایدار برای کار است. وقتی اینطور نیست، هر عملیات پایین دستی مشکل را به ارث می برد.
در یک پیکربندی طولی، تخته در طول خود بین دو سر ابزار حرکت می کند. سرها به طور همزمان روی لبه های بلند چپ و راست کار می کنند. بسته به بسته ابزار، دستگاه می تواند عرض پانل را اندازه کند، یک زبانه را در یک لبه و یک شیار را در لبه دیگر برش دهد، یک مورب یا پخ اعمال کند، شیارهای برجسته را برش دهد، یا لبه را برای مرحله بعدی پوشش آماده کند. در تولید کفپوش، اغلب این ایستگاهی است که قبل از اینکه تطبیق انتهایی به تخته برسد، نمای لبه بلند خود را به تخته می دهد.
قسمت "دو انتهایی" نام به ماشینکاری همزمان در هر دو انتهای چرخه کار اشاره دارد، نه به دو ماشین مجزا که با هم پیچ شده اند. این تمایز اهمیت دارد زیرا یک DET در طول متکی به یک مرجع حمل و نقل مشترک، یک زنجیره پایدار یا تخت غلتکی و دو سر است که با یکدیگر در یک راستا می مانند. اگر یکی از سرها حرکت کند، نمای آن سمت تغییر می کند و تناسب زبانه و شیار آن را نشان می دهد. برای نگاهی گسترده تر به نحوه ساخت و کاربرد این ماشین ها، این راهنمای به تکنولوژی تاننر دو سر صنعتی نقطه شروع مفیدی است
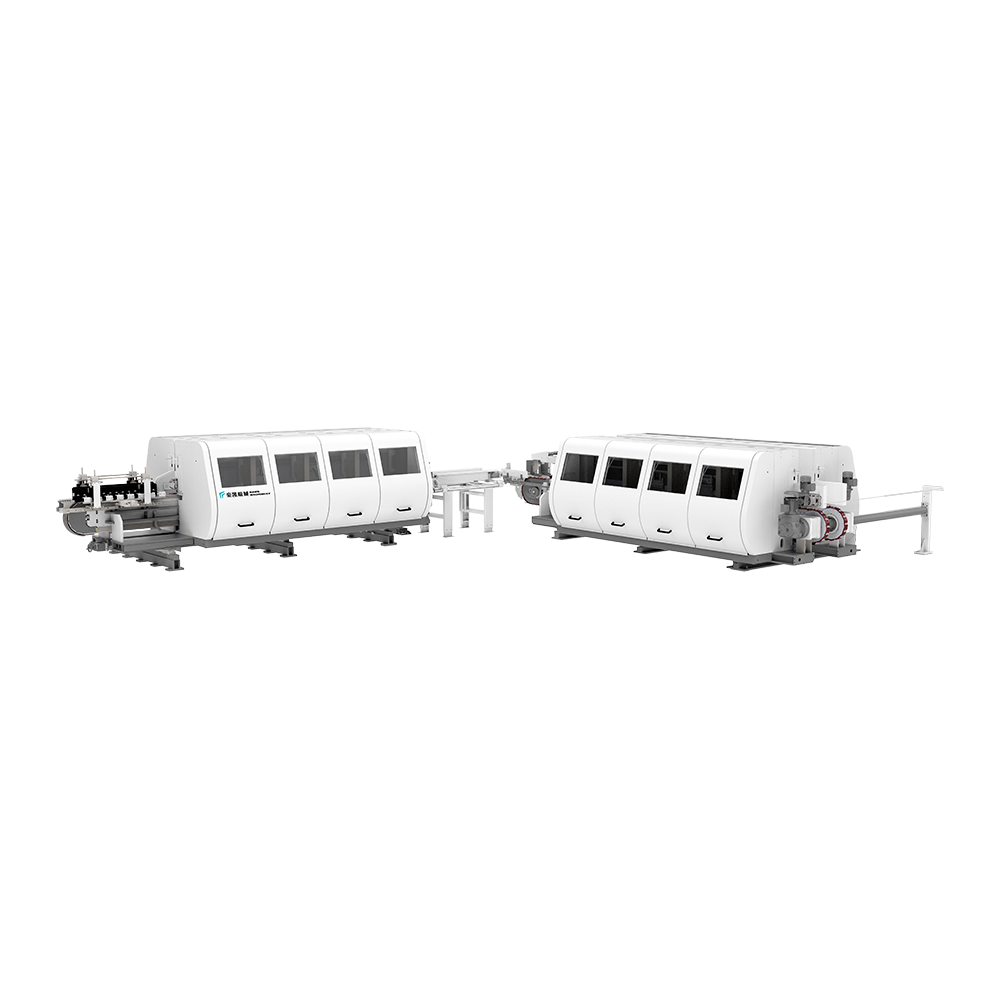 سری تنونر دو انتهایی خط شکاف کف یک سری DET شش مدل در طول و متقاطع برای پانلهای کف، که برای ارزیابی فرآیند کامل لبه به جای قدرت دوک به تنهایی مفید است. مشاهده محصول →
در بسیاری از کارخانه های کف سازی، DET طولی بخشی از یک بخش شکافی است تا خریدی مستقل. ممکن است با یک ایستگاه متقاطع، سیستم های تغذیه، جمع آوری گرد و غبار و تجهیزات پوشش لبه جفت شود. به همین دلیل است که تصمیم خرید باید بر اساس فرآیند کامل لبه باشد، نه تنها بر اساس قدرت اسپیندل یا حداکثر سرعت تغذیه.
تفاوت بین DET طولی و عرضی فقط در نحوه چرخاندن دستگاه نیست. این تغییر می دهد که کدام لبه ها ماشین کاری شده اند، چگونه پانل پشتیبانی می شود و اپراتور چه چیزی را باید کنترل کند. یک ایستگاه طولی لبه های بلند را در حالی که تخته در طول حرکت می کند، کنترل می کند. یک ایستگاه متقاطع، انتهای کوتاه را پس از ایجاد نمایه لبه بلند کنترل می کند. این دو به عنوان شریک کار می کنند و ایستگاه اول معمولاً مرجع دوم را تعیین می کند.
| سوال تولید | درازا DET | متقاطع DET |
|---|---|---|
| کدام لبه ها ماشین کاری می شوند؟ | هر دو لبه بلند | هر دو انتهای کوتاه |
| پنل چگونه حرکت می کند؟ | در طول آن | در عرض آن |
| نقش معمولی | اندازه عرض، زبانه و شیار لبه بلند، اریب | تطبیق انتهایی، تنون و شیار انتهایی کوتاه |
| موقعیت معمول در خط | قبل از پایان تطبیق | پس از نمایه سازی طولانی مدت |
| ابتدا چه چیزی را تأیید کنید | صافی، قوام عرض و عمق پروفیل | مربع بودن، تحمل انتهایی و تناسب با لبه بلند |
یک DET طولی می تواند از سمت اپراتور ساده به نظر برسد: برد را تغذیه کنید، آن را در مقابل راهنماها نگه دارید، اجازه دهید سرها کار را انجام دهند. در عمل، ماشین چندین متغیر را به طور همزمان مدیریت می کند. تنوع عرض تخته، مربع لبه، سرعت تغذیه، سایش ابزار و تخلیه تراشه همگی بر لبه نهایی تأثیر میگذارند.
اکثر ماشین های DET طولی معماری مشترکی دارند، اگرچه جزئیات بر اساس سازنده و کاربرد متفاوت است. سوال مهم این نیست که آیا یک ماشین این قطعات را دارد یا خیر، بلکه این است که آیا آنها به گونه ای ساخته و تنظیم شده اند که مطابق با هدف مواد و تحمل شما باشد.
نظم و انضباط راه اندازی به اندازه سخت افزار ماشین اهمیت دارد. یک DET طولی فقط به اندازه سطوح مرجع آن پایدار است. اگر زنجیر فرسوده شده باشد، راهنماها شل باشند یا فشار نگهداشتهشده ناهموار باشد، کاتر میتواند لبهای تمیز و تمیز ایجاد کند که باز هم در بررسی تناسب خشک ناموفق است. اپراتورها باید بتوانند قبل از شروع تولید، عرض، عمق پروفیل و صاف بودن لبه را با گیج های ساده بررسی کنند.
ممکن است از یک DET طولی خواسته شود تا چندین خانواده از مواد را در یک کارخانه اجرا کند. هر کدام در لبه برش رفتار متفاوتی دارند. SPC سفت و سخت و ساینده است، بنابراین عمر ابزار و کنترل گرد و غبار معمولاً بیشتر مورد توجه قرار می گیرد. WPC نرم تر است و می تواند به گرما و فشار حساس تر باشد. LVT انعطاف پذیر است و ممکن است برای جلوگیری از اعوجاج به راهنمایی دقیق تغذیه نیاز داشته باشد. لمینت یک لایه سایش سخت و خطر خرد شدن را به همراه دارد. کفپوش های مهندسی شده چند لایه نیاز به برش تمیز الیاف چوب دارند، در حالی که سیمان الیافی و پانل های دیواری به مقاومت در برابر سایش و گیره پایدار اهمیت می دهند.
درس عملی این است که هیچ راه اندازی واحدی نباید فرض شود که هر محصول را به خوبی اجرا کند. یک پروفیل که روی یک تخته SPC ضخیم کار می کند ممکن است به پشتیبانی، سرعت تغذیه و ابزار متفاوت روی یک کاشی LVT نازک نیاز داشته باشد. قبل از پذیرش ماشین، موادی را که در واقع تولید می کنید اجرا کنید. تناسب خشک را بررسی کنید، نه فقط برش را. به زبانه و شیار زیر نور خوب نگاه کنید، عمق و عرض شیار را در یک سری تخته اندازه گیری کنید، و شیار را از نظر تراشه یا پارگی بررسی کنید. یک برش آزمایشی کوتاه مفیدتر از یک برگه مشخصات بلند است.
در یک خط کف معمولی، DET در طول پس از برش پانل به اندازه قابل کنترل و قبل از تطبیق، پوشش یا بسته بندی، قرار می گیرد. توالی دقیق بستگی به محصول دارد. یک خط SPC ممکن است اکستروژن، بازپخت، برش، شکاف و پوشش را ترکیب کند. یک خط لمینت ممکن است از یک پرس شروع شود و از طریق پیرایش و پروفیل حرکت کند. در هر دو مورد، ایستگاه طولی باید یک لبه بلند ثابت ارائه دهد تا ایستگاه متقاطع بتواند انتهایی مربعی و مناسب ایجاد کند.
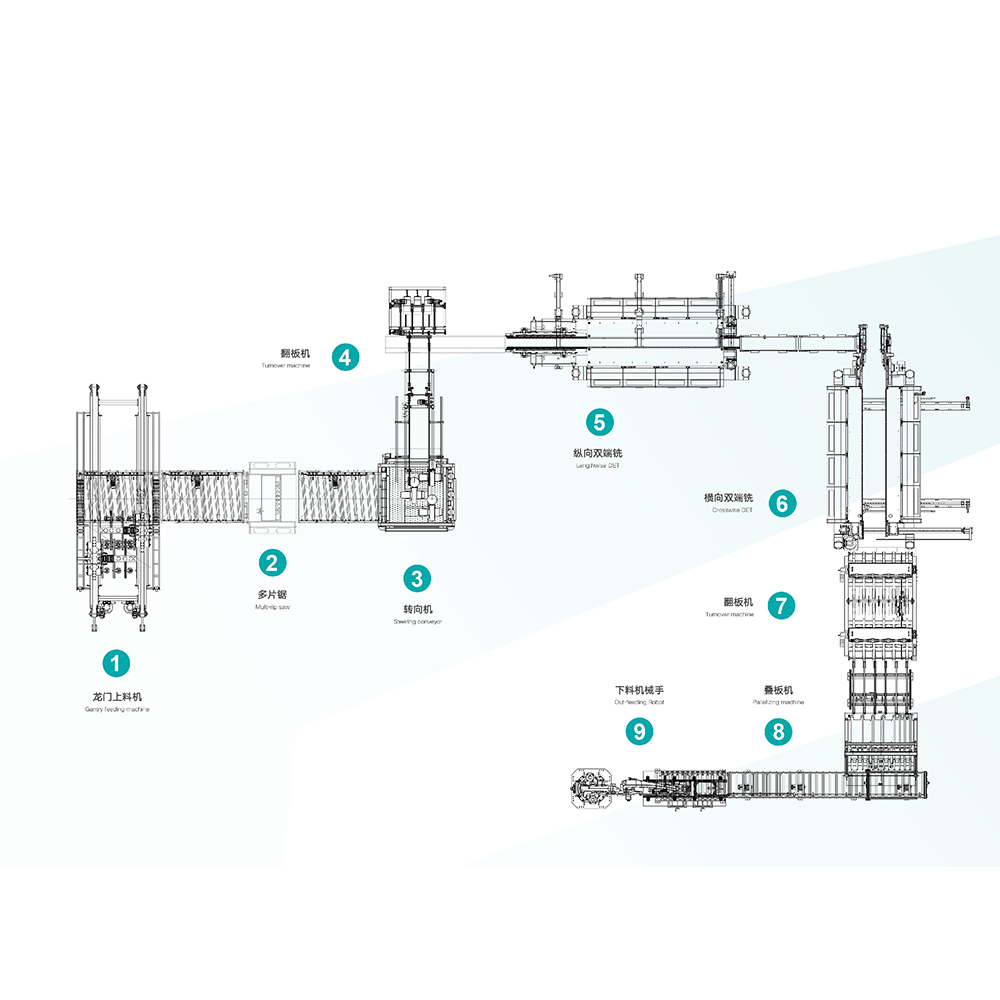 خط تولید اتوماتیک SPC و کف پی وی سی یک خط تغذیه، برش و شکاف یکپارچه برای کفهای SPC، WPC و PVC، که هنگام ارزیابی تغذیه، انتقال و خروجی به عنوان یک فرآیند مرتبط است. مشاهده محصول →
هنگامی که DET طولی در یک خط خودکار ادغام می شود، بخش های ورودی، انتقال و خروجی به اندازه خود تنور اهمیت دارند. ماشینی که در یک آزمایش مستقل عملکرد خوبی دارد، زمانی که از آن خواسته میشود یک اره سریعتر در بالادست را دنبال کند یا یک ایستگاه متقاطع را بدون بافر تغذیه کند، میتواند رفتار متفاوتی داشته باشد. سرعت خطوط، انباشتگی و فاصله تابلوها باید با هم بررسی شوند.
 سیستم MES خط تولید کف هوشمند یک پلت فرم MES با دستگاه های متصل برای مدیریت تولید کف دیجیتال، پشتیبانی از نمایش وظایف، برچسب زدن، شمارش، شناسایی RFID و دسترسی ایمن. مشاهده محصول →
برای کارخانه هایی که چندین پروفایل تولید می کنند یا چندین شیفت را اجرا می کنند، داده های تولید بخشی از داستان کیفیت می شود. سوابق راهاندازی، ردیابی عمر ابزار، دلایل خرابی و بازدهی اولین گذر به تیمها کمک میکند ببینند که آیا مشکل لبه ناشی از ابزار، مواد، تغییر یا حملونقل است یا خیر. اینجاست که یک سیستم مدیریتی می تواند به جای جایگزینی قضاوت اپراتور، از اپراتور DET پشتیبانی کند.
دستگاه DET طولی یک دارایی تولید بلند مدت است. مکالمه خرید باید به سرعت از سرعت تیتر به جزئیاتی که عملکرد روزانه را تعیین می کند حرکت کند.
یک دستگاه DET درازا زمانی جایگاه خود را در کارخانه کف سازی به دست می آورد که لبه بلند را قابل پیش بینی کند. این به معنای حمل و نقل پایدار، تنظیمات هد قابل تکرار، ابزار مناسب و روتین راه اندازی است که اپراتورها به آن اعتماد دارند. لازم نیست دستگاه پیچیده ترین مورد در خط باشد. باید مرجع خود را نگه دارد، تراشه های خود را پاک کند، از سطح پانل محافظت کند و بدون تنظیم مکرر، تناسب خشک را به هم نزدیک کند.
در ماشین HAWK، ما از سال 2005 با تولیدکنندگان پانلهای کف و دیوار کار کردهایم و مفیدترین مکالمات معمولاً به جای برگه مشخصات، با یک تابلوی نمونه و یک نقشه پروفایل شروع میشود. اگر در حال برنامه ریزی یک بخش شکافی جدید هستید یا یک ایستگاه طولی موجود را جایگزین می کنید، مواد، مشخصات و تلورانس مورد نیاز خود را بیاورید. این مبنای عملی برای انتخاب ماشینی است که با خط تولید، محصول و افرادی که آن را اداره می کنند، مناسب باشد.
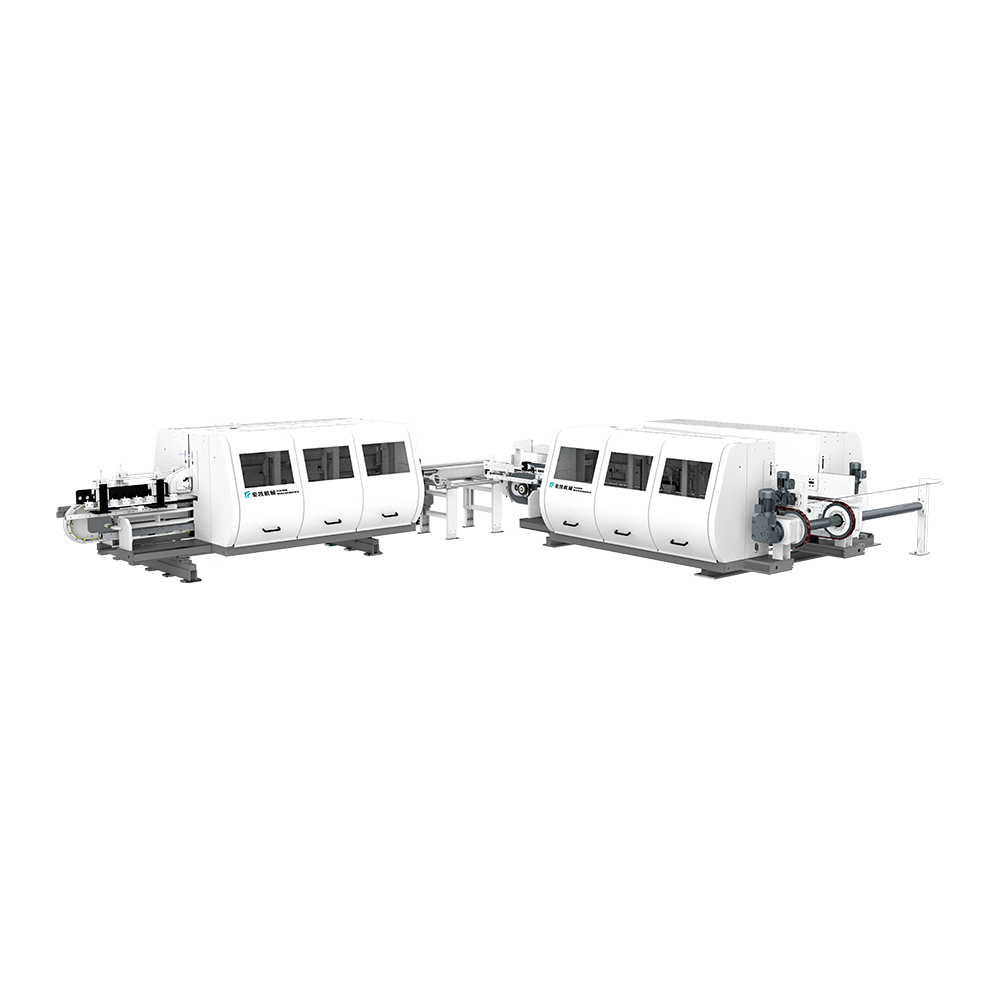
این محصول می تواند کف را به صورت عمودی و افقی بکشد. سری دستگاه نیازهای پردازش...
جزئیات $ $ $ را مشاهده کنید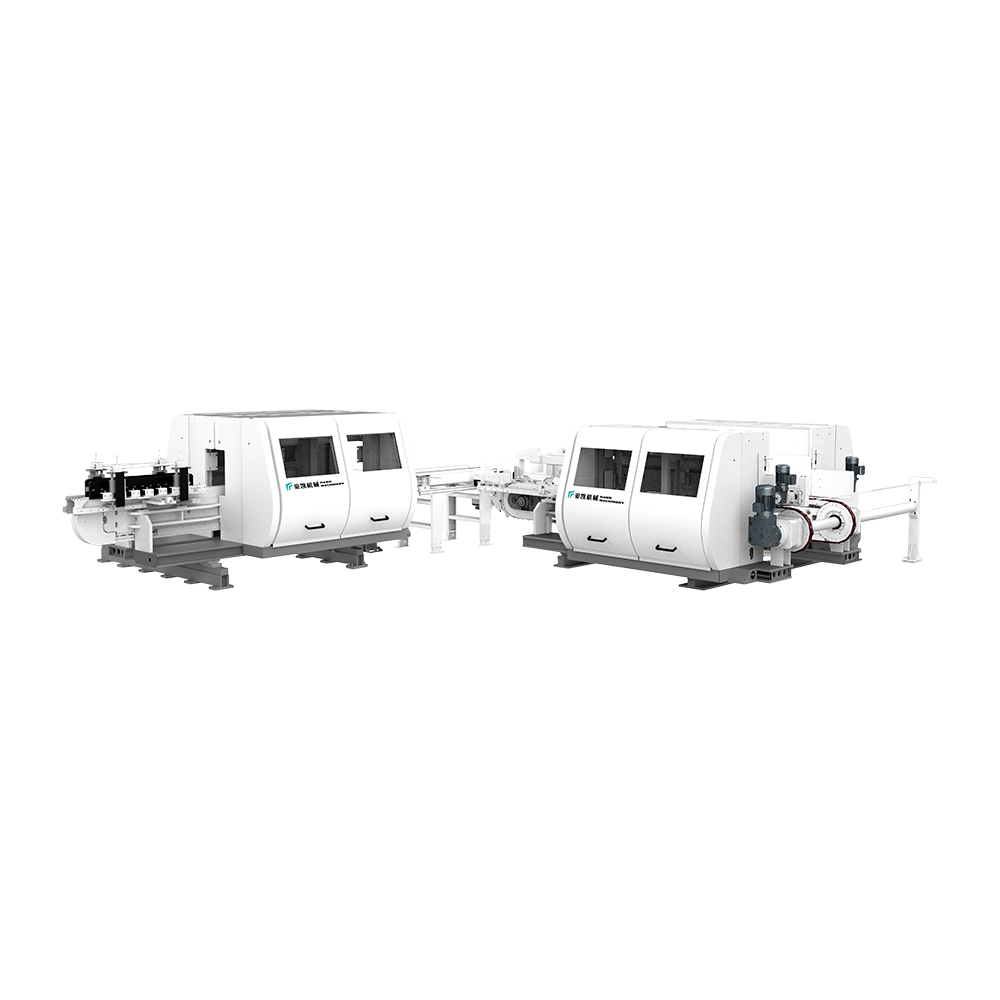
این تجهیزات برای پیرایش و کفپوش LVT مناسب است. مجهز به صفحات بالا و نزولی ، و...
جزئیات $ $ $ را مشاهده کنید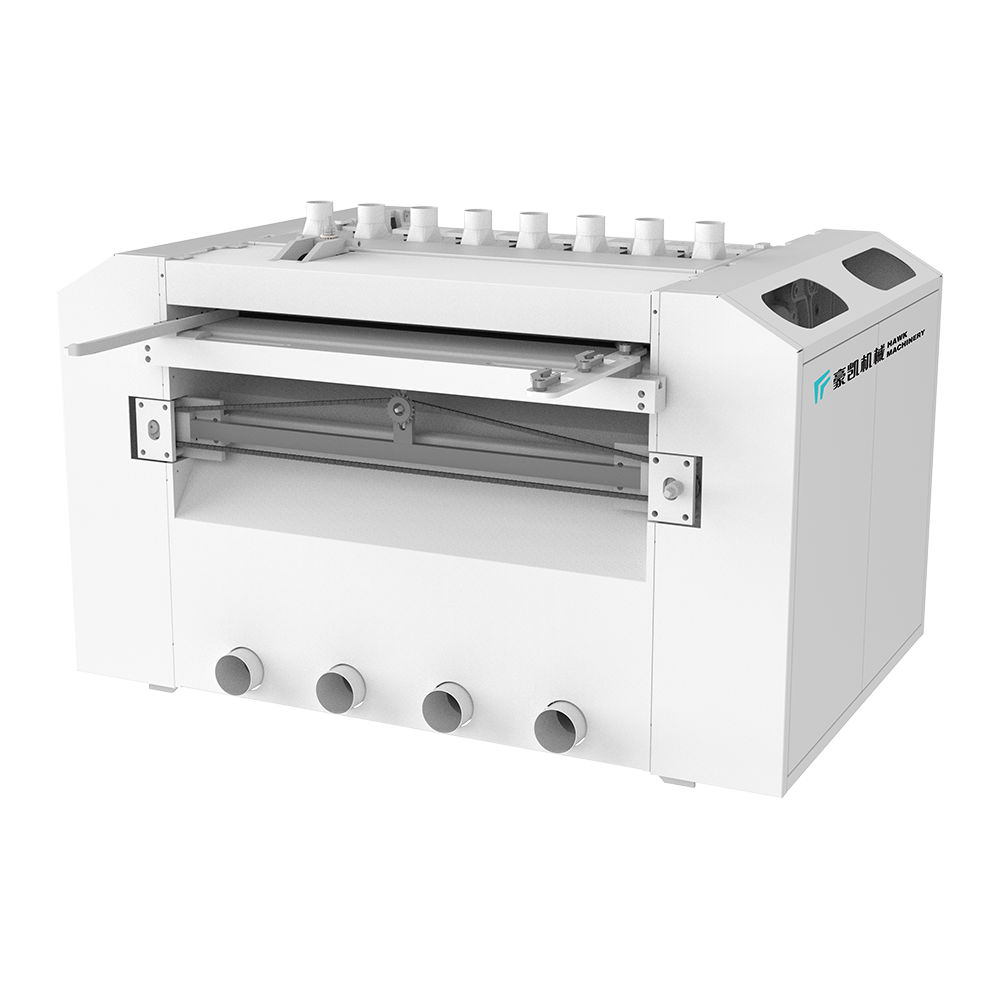
روشهای مختلف اره انتقال برای نیازهای مختلف پردازش تخته مناسب است و برای کفهای...
جزئیات $ $ $ را مشاهده کنید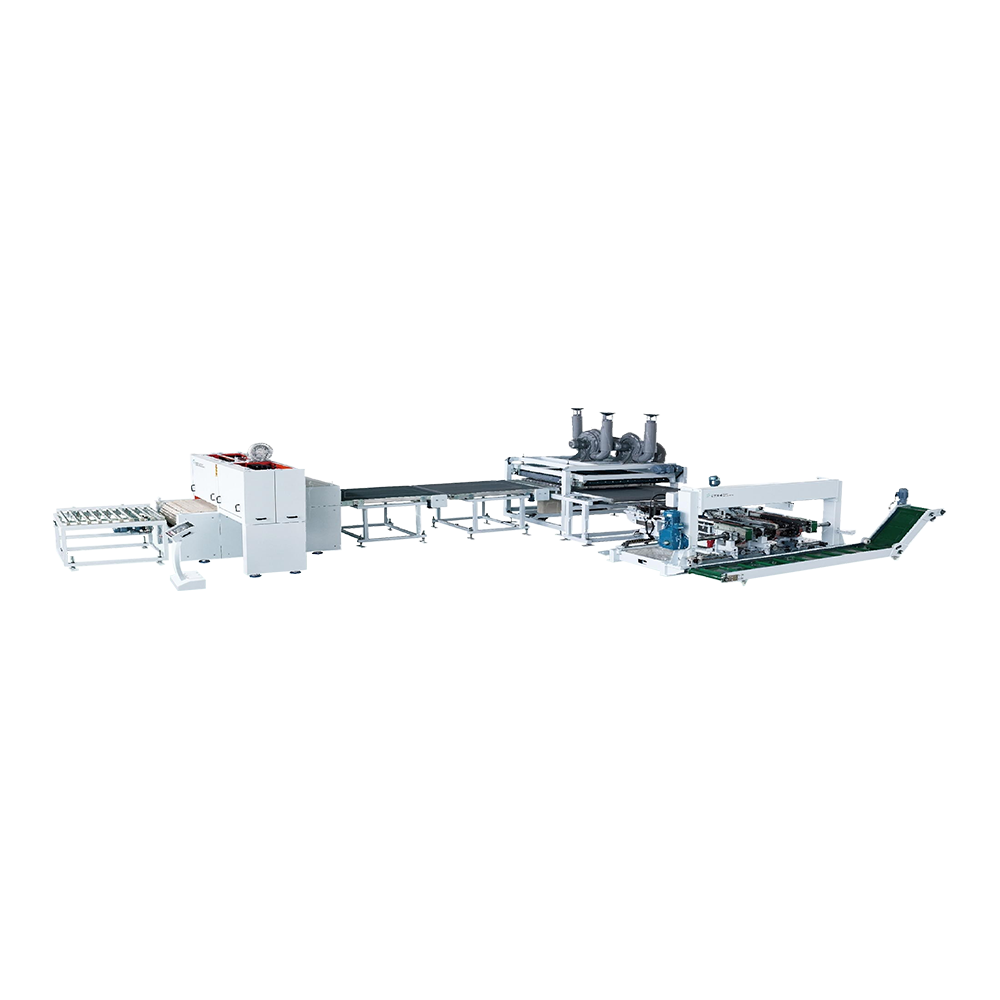
سرعت خوراک این تجهیزات می تواند به 40 متر در دقیقه برسد ، کل قاب ، تیغه اره م...
جزئیات $ $ $ را مشاهده کنید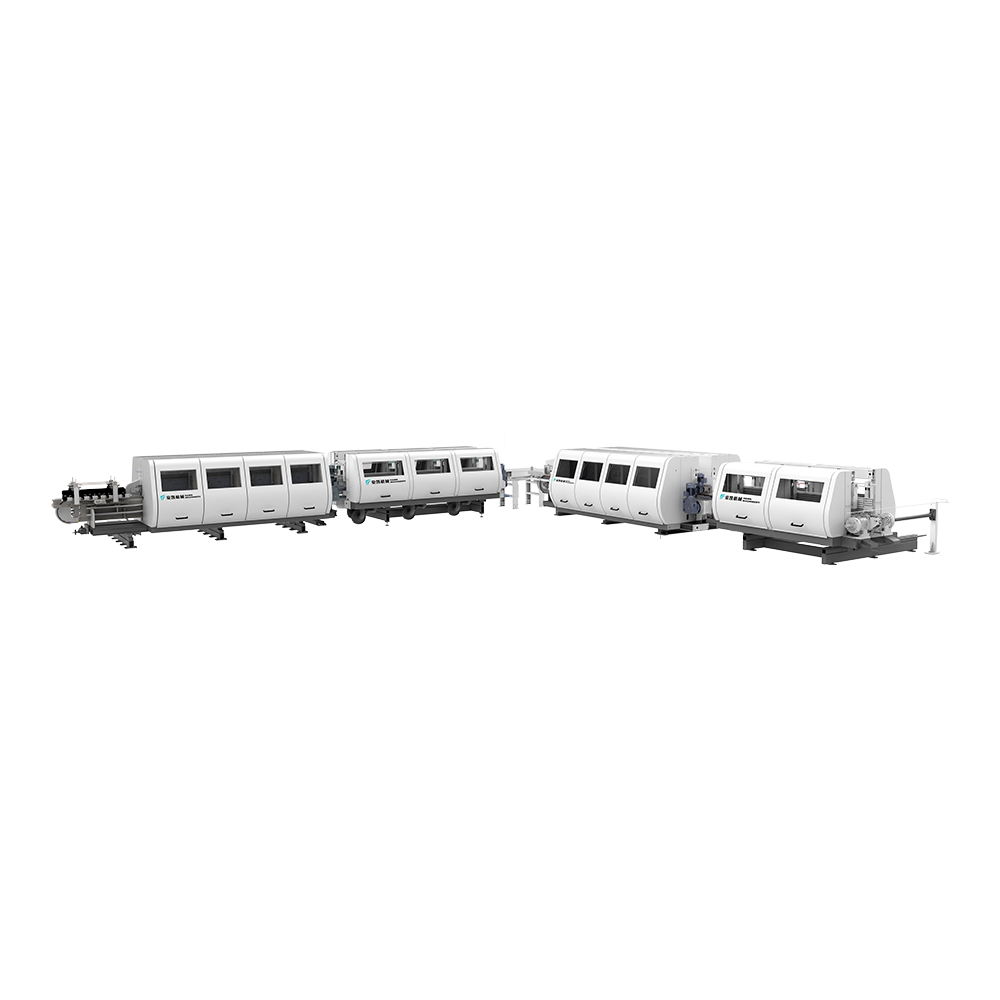
مناسب برای پوشش لبه لمینت ، PVC و WPC. استفاده از رنگ مبتنی بر آب سازگار با م...
جزئیات $ $ $ را مشاهده کنید
ماشین آلات هاوک به صورت خودکار تغذیه ، برش و شکاف ، مناسب برای SPC ، WPC و یک...
جزئیات $ $ $ را مشاهده کنید
تجهیزات هوشمند یکپارچه یکپارچه اینترنت هوشمند صنعتی از دروازه ، علائم کار دست...
جزئیات $ $ $ را مشاهده کنید
اطلاعات تماس
منطقه توسعه Boyi ، شهر Changzhou ، استان جیانگسو ، P. R. چین
+86-0519-83319988
در هنگام نیاز به ما دریغ نکنید!
 تولید کنندگان دستگاه اکستروژن کف سفارشی